

Binder Jetting چیست و چگونه کار میکند؟

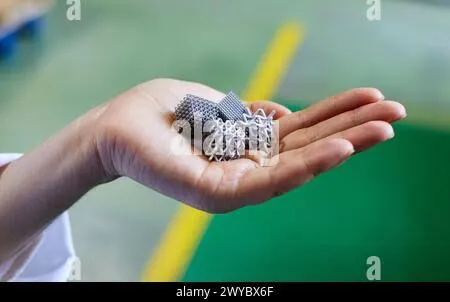
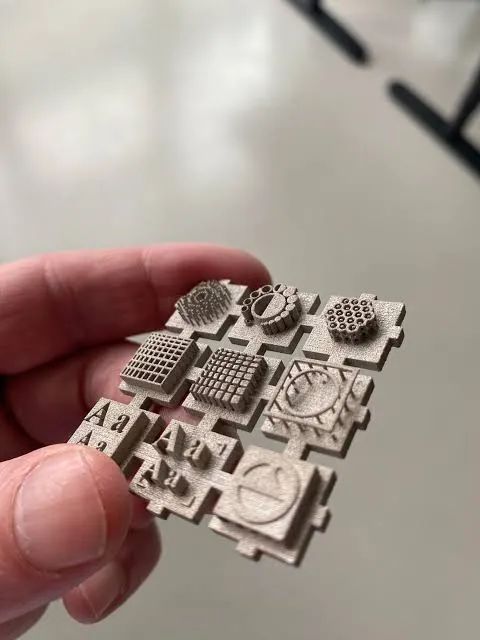
تصور کنید بتوانید بدون استفاده از لیزر و بدون ساخت سازههای نگهدارنده، تعداد زیادی قطعه پیچیده را در یک فرایند تولید کنید؛ آن هم با استفاده از پودر بهعنوان ماده اولیه. این دقیقاً جایی است که بایندر جتینگ (Binder Jetting) وارد میدان میشود. اما نکته مهم این است که قطعهای که از دستگاه بیرون میآید الزاماً محصول نهایی نیست. در بسیاری از کاربردها، چاپ تنها مرحله اول است و پسپردازش (Post-Processing)، تراکمدهی، Sintering و کنترل تغییرات ابعادی، نقش تعیینکنندهای در کیفیت نهایی دارند.
در این مقاله بررسی میکنیم Binder Jetting چیست، چگونه کار میکند، چه موادی را میتوان با آن ساخت، چرا برای تولید انبوه جذاب است، چه محدودیتهایی دارد و در چه شرایطی انتخاب مناسبی محسوب میشود.
بایندر جتینگ (Binder Jetting) چیست؟
بایندر جتینگ (Binder Jetting) یک فناوری ساخت افزایشی (Additive Manufacturing) مبتنی بر بستر پودر (Powder Bed) است که در آن یک ماده اتصالدهنده مایع یا بایندر (Binder) بهصورت انتخابی روی لایههای پودر اعمال میشود.
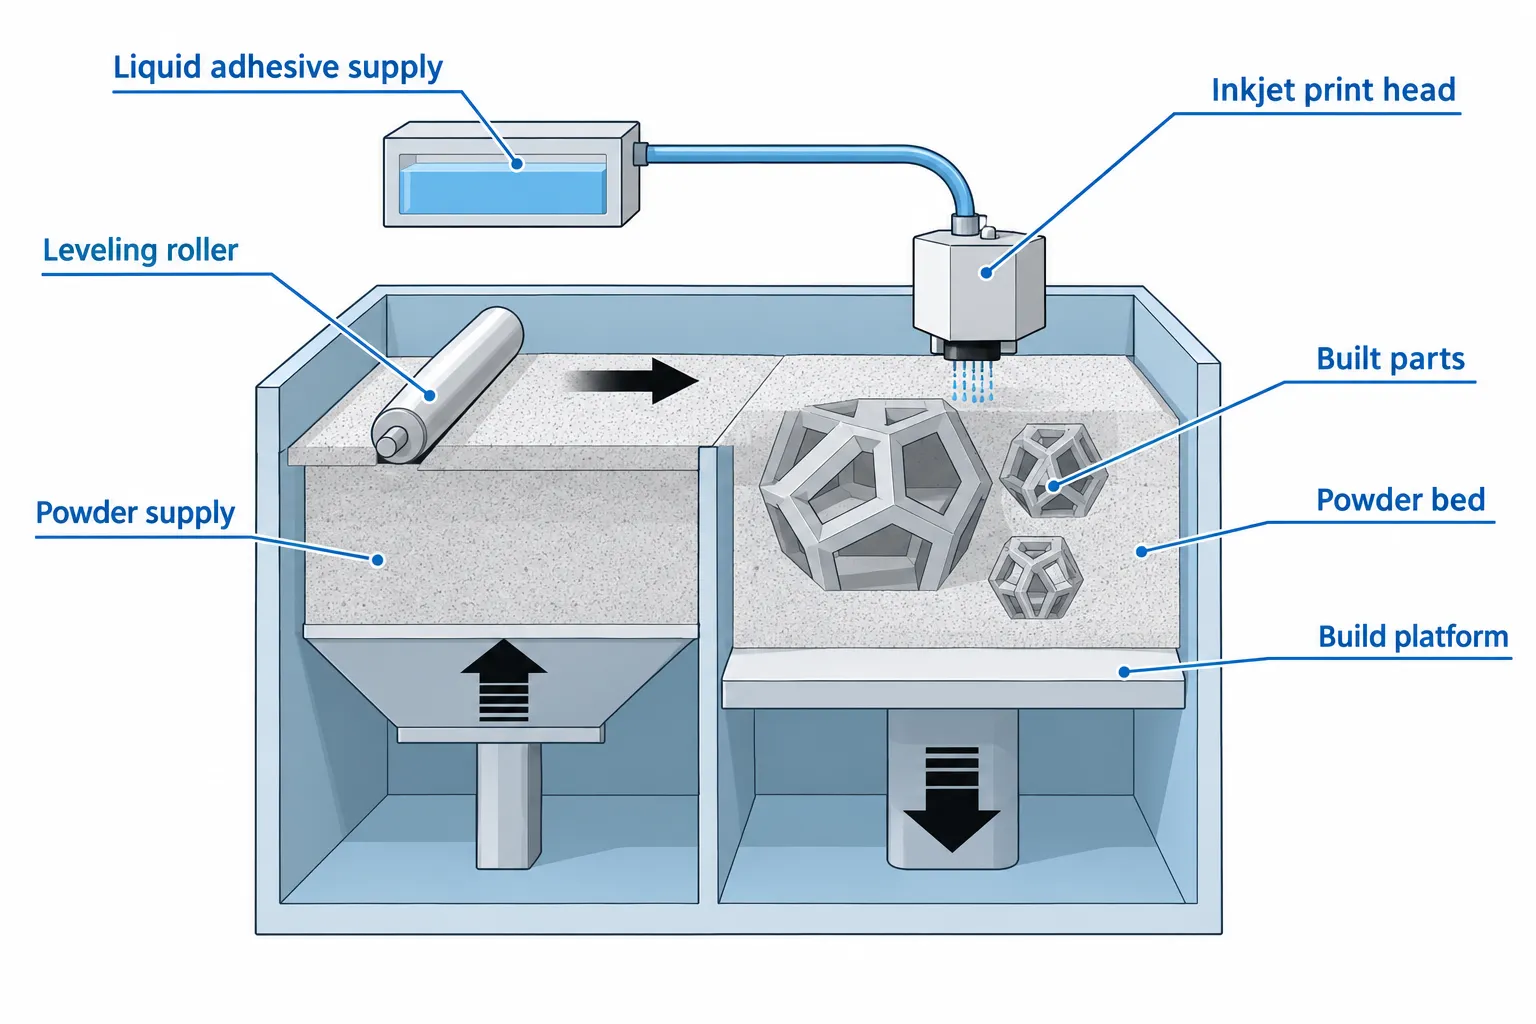
در این فرایند، برخلاف فناوریهایی مانند ذوب لیزری بستر پودر (Laser Powder Bed Fusion)، پودر به صورت مستقیم توسط لیزر ذوب نمیشود. در عوض، هد چاپ (Printhead) قطرات بایندر را در نواحی مشخص قرار میدهد تا ذرات پودر در همان نواحی به یکدیگر متصل شوند.
فرایند به صورت لایه به لایه تکرار میشود تا هندسه کامل قطعه شکل بگیرد. پس از پایان چاپ، قطعه اولیه یا قطعه سبز (Green Part) به دست میآید که بسته به ماده مورد استفاده، ممکن است به عملیات حرارتی یا فرایندهای تکمیلی دیگری نیاز داشته باشد.
بایندر جتینگ چگونه کار میکند؟
فرایند Binder Jetting را میتوان به چند مرحله اصلی تقسیم کرد.
۱. آمادهسازی مدل سهبعدی
فرایند با یک فایل طراحی سهبعدی CAD Model آغاز میشود. مدل برای ساخت لایهبهلایه آماده شده و اطلاعات لازم برای حرکت هد چاپ و سیستم توزیع پودر تولید میشود.
در این مرحله، هندسه قطعه باید با توجه به رفتار آن در مراحل بعدی نیز بررسی شود؛ بهخصوص اگر قطعه قرار است پس از چاپ Sintering شود.
۲. پخش لایه پودر (Powder Spreading)
سیستم توزیع پودر یا (Recoater) وظیفه دارد سطحی یکنواخت و کنترلشده ایجاد کند. ضخامت لایه یا ارتفاع لایه (Layer Height) به نوع ماده و سیستم مورد استفاده وابسته است.
در منابع بررسیشده توسط 3dpref، مقادیر نمونه زیر برای کاربردهای مختلف گزارش شده است:
| کاربرد | ارتفاع لایه (Layer Height) متداول |
|---|---|
| چاپ تمام رنگی (Full Color) | حدود 100 µm (میکرومتر) |
| قطعات فلزی (Metal) | حدود 50 µm (میکرومتر) |
| قالب و هسته ماسهای (Sand) | حدود 200–400 µm (میکرومتر) |
این مقادیر عمومی هستند و نباید بهعنوان تنظیم ثابت تمام دستگاههای Binder Jetting در نظر گرفته شوند.
۳. اعمال انتخابی بایندر (Selective Binder Deposition)
در این مرحله هد چاپ (Printhead) قطرات بایندر را فقط روی قسمتهایی از پودر قرار میدهد که باید به قطعه تبدیل شوند. به این ترتیب، الگوی دوبعدی هر لایه ایجاد میشود و ذرات پودر در مناطق مشخصشده به یکدیگر متصل میشوند. این مرحله مهمترین تفاوت مفهومی Binder Jetting با بسیاری از فناوریهای دیگر است؛ زیرا ماده اصلی پودر است و بایندر تنها نقش اتصالدهنده را دارد.
۴. پایینرفتن سکوی ساخت
پس از تکمیل یک لایه، سکوی ساخت کمی پایین میرود و لایه جدیدی از پودر روی سطح قبلی قرار میگیرد. سپس بایندر دوباره روی مقطع لایه بعدی اعمال میشود. این سیکل تا پایان هندسه قطعه تکرار میشود.
۵. برداشت پودر (Depowdering)
در پایان ساخت، قطعه در میان حجم بزرگی از پودر آزاد قرار گرفته است. بنابراین باید پودرهای اضافی از اطراف قطعه خارج شوند. این مرحله Depowdering نام دارد و در قطعاتی که در وضعیت Green Part شکننده هستند اهمیت زیادی دارد.
یکی از نکات مهم Binder Jetting این است که بخش عمده پودر اطراف قطعه نقش نوعی تکیهگاه را ایفا میکند؛ به همین دلیل معمولاً به سازههای نگهدارنده متداول (Support Structures) نیاز نیست.
چرا Binder Jetting معمولاً به ساپورت نیاز ندارد؟
در بسیاری از فناوریهای ساخت افزایشی، هندسههای معلق یا بخشهایی که در هوا قرار میگیرند، به ساپورت (Support) نیاز دارند.
اما در Binder Jetting، قطعه درون یک بستر پودر قرار دارد. همین پودر اطراف قطعه مانند یک تکیهگاه طبیعی عمل میکند.
نتیجه این ویژگی، آزادی بیشتر در طراحی است.
از جمله هندسههایی که میتوانند از این مزیت بهره ببرند:
- کانالهای داخلی (Internal Channels)
- حفرههای پیچیده
- Undercuts
- هندسههای مشبک و پیچیده
- قطعاتی که ایجاد ساپورت برای آنها دشوار است
این ویژگی علاوه بر آزادی طراحی، امکان چیدمان تعداد بیشتری قطعه در حجم ساخت را نیز فراهم میکند.
قطعه چاپشده هنوز محصول نهایی نیست
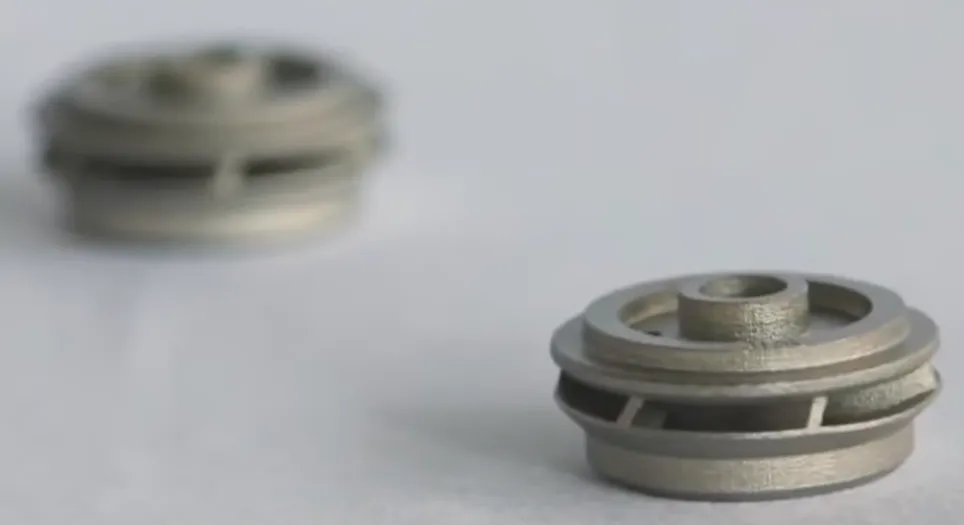
یکی از مهمترین نکاتی که هنگام بررسی Binder Jetting نباید نادیده گرفته شود، تفاوت میان فرایند چاپ و فرایند تولید کامل است. بعد از پایان چاپ، قطعه معمولاً در وضعیت Green Part قرار دارد. استحکام، چگالی و خواص نهایی آن ممکن است هنوز با محصول موردنظر فاصله داشته باشد. به همین دلیل، مسیر تولید بسته به جنس پودر میتواند شامل مراحلی مانند موارد زیر باشد:
Green Part → Curing → Debinding → Sintering → Infiltration → Finishing
پخت یا تثبیت بایندر (Curing)
در برخی فرایندها لازم است بایندر پیش از برداشت قطعه تثبیت شود تا ساختار Green Part استحکام بیشتری پیدا کند. هدف این مرحله آمادهکردن قطعه برای مراحل بعدی و کاهش خطر آسیب هنگام جابهجایی است.
حذف بایندر (Debinding)
در قطعاتی که از مواد فلزی استفاده میشود، بایندر باید در مرحلهای مناسب از فرایند حذف شود. این مرحله Debinding نام دارد و میتواند بهعنوان بخشی از چرخه حرارتی یا بهعنوان یک مرحله جدا انجام شود.
Sintering
برای بسیاری از قطعات فلزی، Sintering یکی از مهمترین مراحل پس از چاپ است. در این مرحله قطعه تا دمای بالا حرارت داده میشود تا بایندر حذف شده و ذرات ماده به یکدیگر متصل و متراکم شوند. این مرحله مستقیماً با خواص نهایی قطعه ارتباط دارد، اما یک مسئله بسیار مهم نیز ایجاد میکند:
انقباض (Shrinkage)
قطعه در جریان Sintering ممکن است کوچکتر شود و تغییر شکل دهد. بنابراین ابعاد نهایی را نمیتوان صرفاً از روی مدل CAD یا ابعاد Green Part پیشبینی کرد. از همین رو، جبران ابعادی (Dimensional Compensation) و طراحی با درنظرگرفتن Shrinkage اهمیت بسیار زیادی دارد.
نفوذ ماده (Infiltration)
در برخی فرایندها، منافذ باقیمانده با ماده دیگری پر میشوند. به این فرایند نفوذ (Infiltration) گفته میشود. یکی نمونه مطرح، استفاده از موادی مانند برنز (Bronze) برای پر کردن حفرههای قطعه است. هدف این فرایند میتواند کاهش تخلخل و بهبود استحکام قطعه باشد.
مهمترین مزایای Binder Jetting
Binder Jetting به دلیل مجموعهای از ویژگیها، بهویژه در کاربردهای تولیدی، توجه زیادی به خود جلب کرده است.
سرعت بالای ساخت
یکی از مهمترین نقاط قوت این فناوری، سرعت بالای مرحله ساخت است. بهجای اینکه یک منبع حرارتی مانند لیزر برای ذوب ماده روی مسیرهای پیچیده حرکت کند، هد چاپ بایندر را روی نقاط موردنیاز اعمال میکند. این موضوع Binder Jetting را به گزینهای جذاب برای تولید دستهای (Batch Production) تبدیل میکند.
امکان ساخت تعداد زیادی قطعه در یک Build
از آنجا که قطعات معمولاً به Support وابسته نیستند، امکان استفاده مؤثرتر از فضای داخلی دستگاه وجود دارد. در اینجا مفهوم بستهبندی حجمی یا چیدمان قطعات (Bin Packing) اهمیت پیدا میکند؛ یعنی قرار دادن بیشترین تعداد قطعه ممکن در یک Build بدون ایجاد مشکل در فرایند تولید.
بنابراین عملکرد اقتصادی Binder Jetting فقط به سرعت دستگاه بستگی ندارد؛ نحوه چیدمان قطعات در حجم ساخت نیز اهمیت زیادی دارد.
مناسب برای هندسههای پیچیده
Powder Bed نقش تکیهگاه را برای هندسه قطعه ایفا میکند. به همین دلیل ساخت برخی هندسههای پیچیده که در فناوریهای دیگر نیازمند Support هستند، در Binder Jetting سادهتر میشود.
تنوع مواد
یکی از نقاط قوت Binder Jetting، محدودنشدن به یک خانواده ماده است. این فناوری برای موادی از جمله:
- فلزات (Metals)
- سرامیکها (Ceramics)
- ماسه (Sand)
- پلیمرها (Polymers)
- برخی کامپوزیتها (Composites)
قابل استفاده است.
ساخت اولیه بدون منبع حرارتی متمرکز
Binder Jetting در مرحله اتصال اولیه، معمولاً از منبع حرارتی متمرکزی مانند لیزر برای شکل دهی قطعه استفاده نمیکند. این ویژگی میتواند برخی مشکلاتی را که در فرایندهای حرارتی مستقیم ایجاد میشوند کاهش دهد؛ هرچند باید توجه داشت که در کاربردهای فلزی، در ادامه ممکن است عملیات حرارتی مانند Sintering انجام شود.
محدودیت ها و معایب Binder Jetting
هیچ فناوری ساخت افزایشی بدون محدودیت نیست و Binder Jetting نیز در کنار مزایای خود، چالشهای مهمی دارد.
۱. وابستگی به پسپردازش
بزرگترین نکته این است که سرعت بالای چاپ الزاماً به معنی سرعت بالای کل فرایند تولید نیست.
مراحلی مانند:
Curing، Depowdering، Debinding، Sintering و Infiltration
میتوانند زمان و هزینه قابلتوجهی به فرایند اضافه کنند.
بنابراین مقایسه Binder Jetting با سایر فناوریها باید براساس چرخه کامل تولید (Complete Manufacturing Workflow) انجام شود، نه فقط زمان چاپ.
۲. انقباض و تغییر ابعاد
در قطعاتی که به Sintering نیاز دارند، Shrinkage یکی از مهمترین عوامل تأثیرگذار بر دقت نهایی است. اگر این تغییرات از مرحله طراحی در نظر گرفته نشوند، ممکن است قطعه نهایی با ابعاد مورد انتظار مطابقت نداشته باشد.
۳. تخلخل (Porosity)
به دلیل ماهیت فرایند، قطعه اولیه میتواند دارای حفرههای داخلی باشد. میزان تخلخل و نحوه کاهش آن بر خواص مکانیکی نهایی اثر دارد و بنابراین باید بهعنوان یکی از متغیرهای مهم فرایند کنترل شود.
۴. کیفیت سطح
سطح قطعه در Binder Jetting میتواند تحت تأثیر ذرات پودر قرار گیرد و در برخی کاربردها، برای رسیدن به سطح موردنیاز، عملیات تکمیلی لازم باشد.
در نتیجه، کیفیت سطح نهایی را نباید صرفاً بر اساس وضعیت قطعه بلافاصله پس از چاپ قضاوت کرد.
Binder Jetting از چه موادی استفاده میکند؟
فلزات (Metals)
Binder Jetting در حوزه فلزات اهمیت ویژهای پیدا کرده است.
در منابع بررسی شده توسط 3dpref، موادی مانند:
فولاد زنگنزن (Stainless Steel)، فولاد ابزار (Tool Steel)، فولاد مارجینگ (Maraging Steel)، نیکل (Nickel)، کبالت (Cobalt)، تیتانیوم (Titanium)، آلومینیوم (Aluminum)، مس (Copper) و برنز (Bronze) ذکر شدهاند.
همچنین نمونههایی مانند 316L و 17-4PH Stainless Steel نیز مطرح شدهاند.
ماسه (Sand)
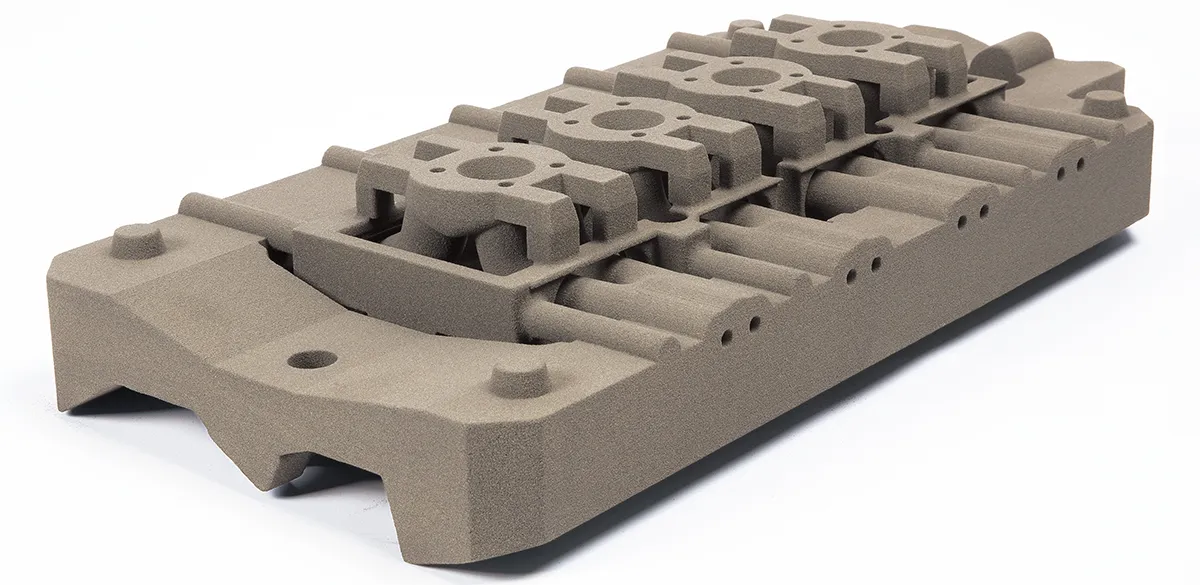
یکی از شاخصترین کاربردهای Binder Jetting، تولید قالب ماسهای (Sand Mold) و هسته ماسهای (Sand Core) برای ریختهگری است. در این روش، بهجای استفاده از الگوهای سنتی، میتوان قالب یا هسته را بهصورت مستقیم با سیستم چاپ تولید کرد. این کاربرد از دید تولیدی اهمیت ویژهای دارد؛ بهخصوص زمانی که هندسه قالب پیچیده باشد.
سرامیکها (Ceramics)
Binder Jetting برای برخی مواد سرامیکی نیز مورد بررسی قرار گرفته است. مواد و سامانههای مختلف سرامیکی، بسته به فناوری و بایندر مورد استفاده، میتوانند مسیر پسپردازش متفاوتی داشته باشند. توجه داشته باشید منظور از سرامیک، سرامیک های پیشرفته و صنعتی هستند نه سرامیک در سفالگری :) پس این مورد مشابه رو که در فناوری Material Extrusion وجود دارد و از خمیر سرامیک (ارتن ور یا موارد دیگر که ویسکوزیته آن کنترل شده است) استفاده میشود اشتباه نگیرید.
کاربردهای Binder Jetting
تولید قطعات فلزی
یکی از مهمترین حوزههای کاربرد Binder Jetting، ساخت قطعات فلزی پیچیده برای تولید دستهای است. در صورتی که تعداد قطعات بالا باشد و امکان استفاده مناسب از Build Volume وجود داشته باشد، مزیتهای سرعت و عدم نیاز به Support میتوانند اهمیت زیادی پیدا کنند.
ساخت قالب و هسته ریختهگری
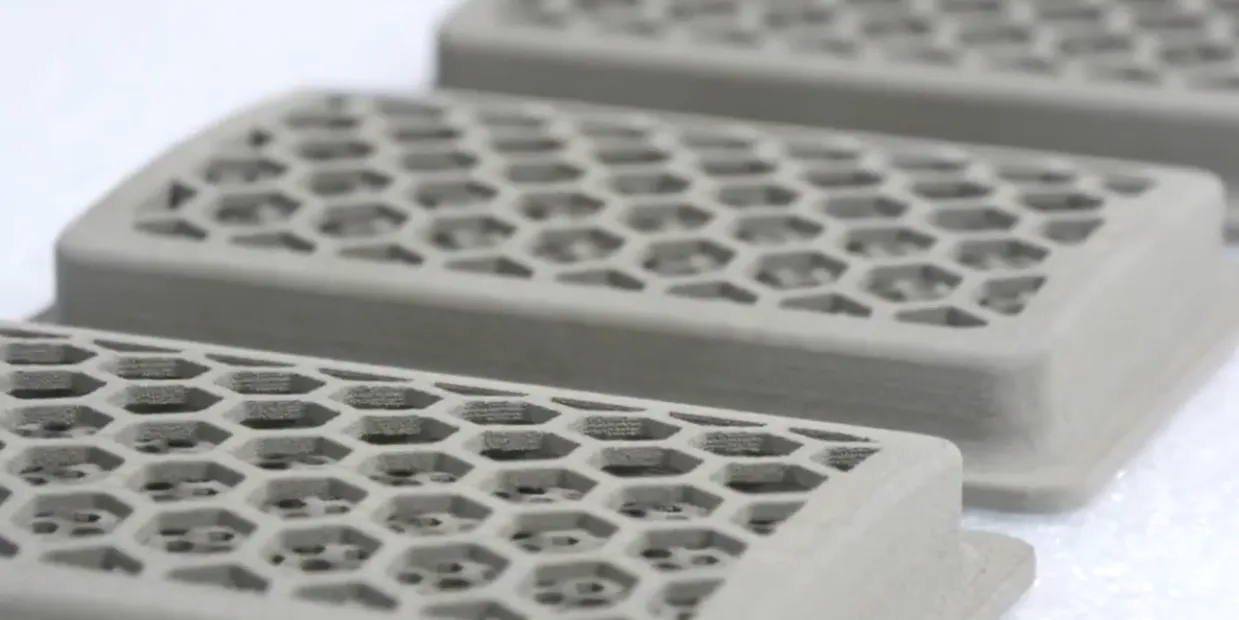
Sand Binder Jetting یکی از کاربردهای کلیدی این فناوری است. (در تصویر بالاتر نمونه آورده شد.)
در این کاربرد، امکان تولید سریع قالبها و هستههای پیچیده میتواند فرایند ریختهگری را انعطافپذیرتر کند.
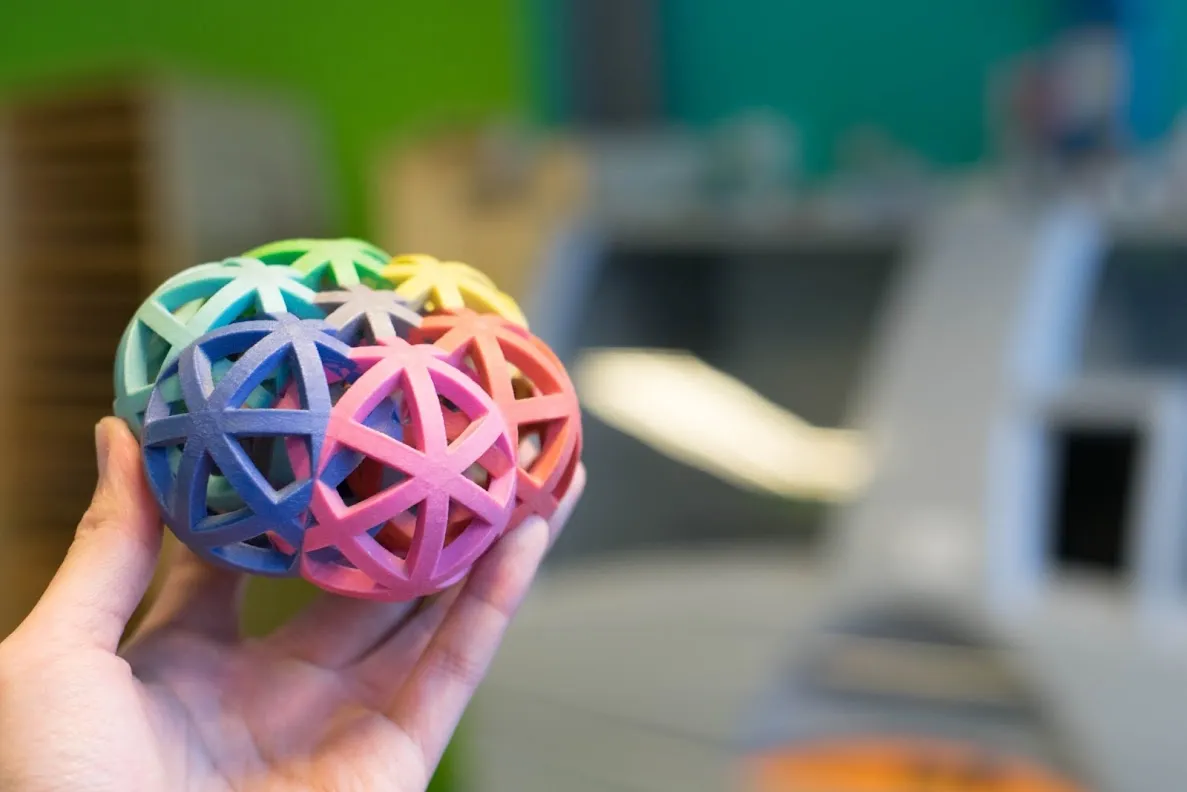
مدلهای تمامرنگی (Full-Color Models)
Binder Jetting برای تولید برخی مدلهای تمام رنگی نیز استفاده شده است.
این کاربرد میتواند برای ساخت:
- مدلهای نمایشگاهی
- مجسمهها
- مدلهای آموزشی
- نقشههای توپوگرافی (Topographical Maps)
مناسب باشد.
با این حال، باید تأکید کرد که برخی از این محصولات، به دلیل ماهیت ماده، برای کاربردهای عملکردی و مکانیکی مناسب نیستند.
کاربردهای پزشکی و تخصصی
یکی دیگر از موارد، کاربردهای پزشکی و زیستی، از جمله استفاده در داربستهای زیستی (Biomedical Scaffolds) میباشد. این موضوع نشان میدهد که Binder Jetting صرفاً یک فناوری تولید صنعتی نیست و ظرفیت استفاده در حوزههای تخصصی را نیز دارد.
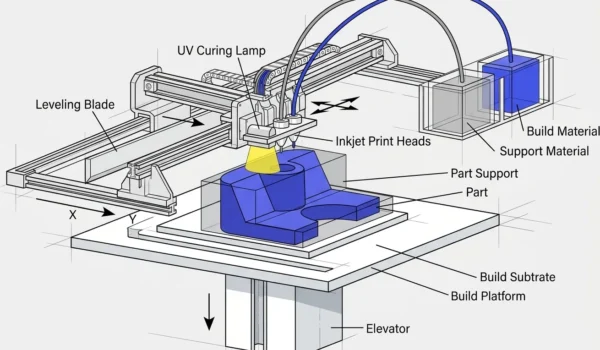
تفاوت Binder Jetting و Material Jetting چیست؟
یکی از اشتباهات رایج، یکیدانستن این دو فناوری به دلیل وجود واژه Jetting در نام آنهاست. اما مکانیسم آنها کاملاً متفاوت است.
| ویژگی | Binder Jetting | Material Jetting |
|---|---|---|
| ماده اصلی | پودر (Powder) | ماده مایع |
| ماده جتشده | بایندر | ماده اصلی ساخت |
| مکانیزم | اتصال ذرات پودر | رسوب ماده و جامدشدن |
| پخت | معمولاً در مراحل بعدی | معمولاً با UV |
| Support | معمولاً نیاز نیست | معمولاً نیاز است |
| کاربرد برجسته | تولید قطعات و قالب | نمونهسازی دقیق و مدلهای چندمادهای |
| تمرکز | سرعت و مقیاس تولید | جزئیات و کیفیت ظاهری |
بنابراین شباهت اسمی نباید باعث شود این دو فرایند بهعنوان یک فناوری در نظر گرفته شوند.
سوالات متداول (FAQ)
بایندر جتینگ چیست؟
Binder Jetting یک فناوری ساخت افزایشی است که در آن یک بایندر مایع بهصورت انتخابی روی بستر پودر اعمال میشود تا ذرات پودر به یکدیگر متصل شوند.
آیا در Binder Jetting به ساپورت نیاز است؟
معمولاً خیر. پودر اطراف قطعه نقش تکیهگاه را ایفا میکند و به همین دلیل بسیاری از هندسههای پیچیده را میتوان بدون Support ساخت.
آیا قطعه Binder Jetting بعد از چاپ آماده استفاده است؟
در بسیاری از کاربردها خیر. قطعه اولیه یا Green Part معمولاً به مراحل دیگری مانند Curing، Debinding، Sintering یا Infiltration نیاز دارد.
مهمترین مشکل Binder Jetting چیست؟
یکی از مهمترین چالشها، Post-Processing و بهخصوص کنترل Shrinkage، Porosity و تغییرات ابعادی در قطعاتی است که به Sintering نیاز دارند.
Binder Jetting بیشتر برای چه کاربردهایی مناسب است؟
این فناوری به ویژه برای تولید دستهای قطعات پیچیده، قطعات فلزی، قالبها و هستههای ماسهای (Sand Core) و برخی مدلهای تمام رنگی کاربرد دارد.
جمعبندی
آیا Binder Jetting آینده ساخت افزایشی است؟
Binder Jetting را نمیتوان فقط یک چاپگر سهبعدی سریعتر دانست. ارزش واقعی این فناوری در ترکیب چند ویژگی شکل میگیرد: استفاده از بستر پودر، حذف معمول Support، قابلیت ساخت هندسههای پیچیده، امکان قرار دادن تعداد زیادی قطعه در یک Build و ظرفیت مناسب برای تولید دستهای.
در مقابل، پسپردازش بخش جداییناپذیر این فناوری است. در کاربردهای فلزی، Debinding، Sintering، Shrinkage و Porosity میتوانند به همان اندازه مرحله چاپ در کیفیت محصول نهایی مؤثر باشند.
بنابراین بهترین رویکرد این است که Binder Jetting را بهعنوان یک زنجیره کامل تولید ارزیابی کنیم، نه صرفاً یک روش چاپ سهبعدی.
اگر هدف پروژه شما تولید تعداد زیادی قطعه پیچیده با استفاده مؤثر از حجم ساخت باشد و زیرساخت لازم برای پسپردازش را در اختیار داشته باشید، Binder Jetting میتواند گزینهای بسیار جدی باشد. اما اگر تنها معیار انتخاب، سرعت چاپ باشد، ممکن است تصویری ناقص از مزایا و هزینه واقعی این فناوری به دست آید.
در نهایت، تصمیم درست زمانی شکل میگیرد که ماده، تیراژ، هندسه، دقت موردنیاز، Post-Processing وهزینه های کل فرایند همگی در کنار یکدیگر بررسی شوند.
آیا این نوشته برایتان مفید بود؟