

اکستروژن مواد در پرینت سهبعدی چیست؟ بررسی کامل Material Extrusion و انواع آن

اکستروژن مواد (Material Extrusion) یکی از شناخته شدهترین فناوری های اصلی ساخت افزایشی است؛ فناوری که از فیلامنت پلاستیکی در پرینترهای رومیزی گرفته تا گرانول پلیمری، جوهرهای سرامیکی و حتی ملات ساختمانی را در بر میگیرد. در این روش، ماده بهصورت کنترلشده از یک نازل یا سامانه خروجی عبور کرده و بهصورت متوالی روی بستر یا لایه قبلی قرار میگیرد تا قطعه نهایی شکل بگیرد. نکته مهم این است که Material Extrusion را نباید فقط معادل FDM بدانیم. FFF/FDM تنها یکی از شاخههای این فناوری است و فناوریهایی مانند چاپ گرانولی (FGF)،(DIW) و اکستروژن سیمانی یا بتنی نیز در همین زیر دسته این فناوری اصلی قرار میگیرند.
اکستروژن مواد (Material Extrusion) چیست؟
اکستروژن مواد به فرایند ساخت افزایشیای گفته میشود که در آن ماده بهشکل پیوسته و کنترلشده از یک مسیر خروجی عبور کرده و مطابق مسیر از پیش تعیینشده، لایهبهلایه روی هم قرار میگیرد تا یک جسم سهبعدی ساخته شود. در سادهترین حالت، ماده ابتدا نرم یا ذوب میشود، از نازل عبور میکند و پس از قرارگیری روی بستر یا لایه زیرین، شکل خود را حفظ میکند. این تعریف بسیار گسترده است. بسته به ماهیت ماده، سامانه تغذیه و شیوه تثبیت لایهها، اکستروژن میتواند با ترموپلاستیکها، خمیرهای غلیظ، جوهرهای عملکردی، سرامیک،و مواد سیمانی کار کند.
چهار شاخه مهم Material Extrusion
| فناوری | شکل ماده اولیه | سازوکار کلی | نمونه کاربرد |
|---|---|---|---|
| ساخت فیلامنتی ذوبشده (FFF/FDM) | فیلامنت ترموپلاستیک | ذوب و خروج از نازل | قطعات مهندسی، نمونهسازی |
| ساخت با گرانول (FGF) | گرانول پلاستیکی | ذوب با اکسترودر پیچی و خروج از نازل | قطعات بزرگ و تولید با نرخ بالا |
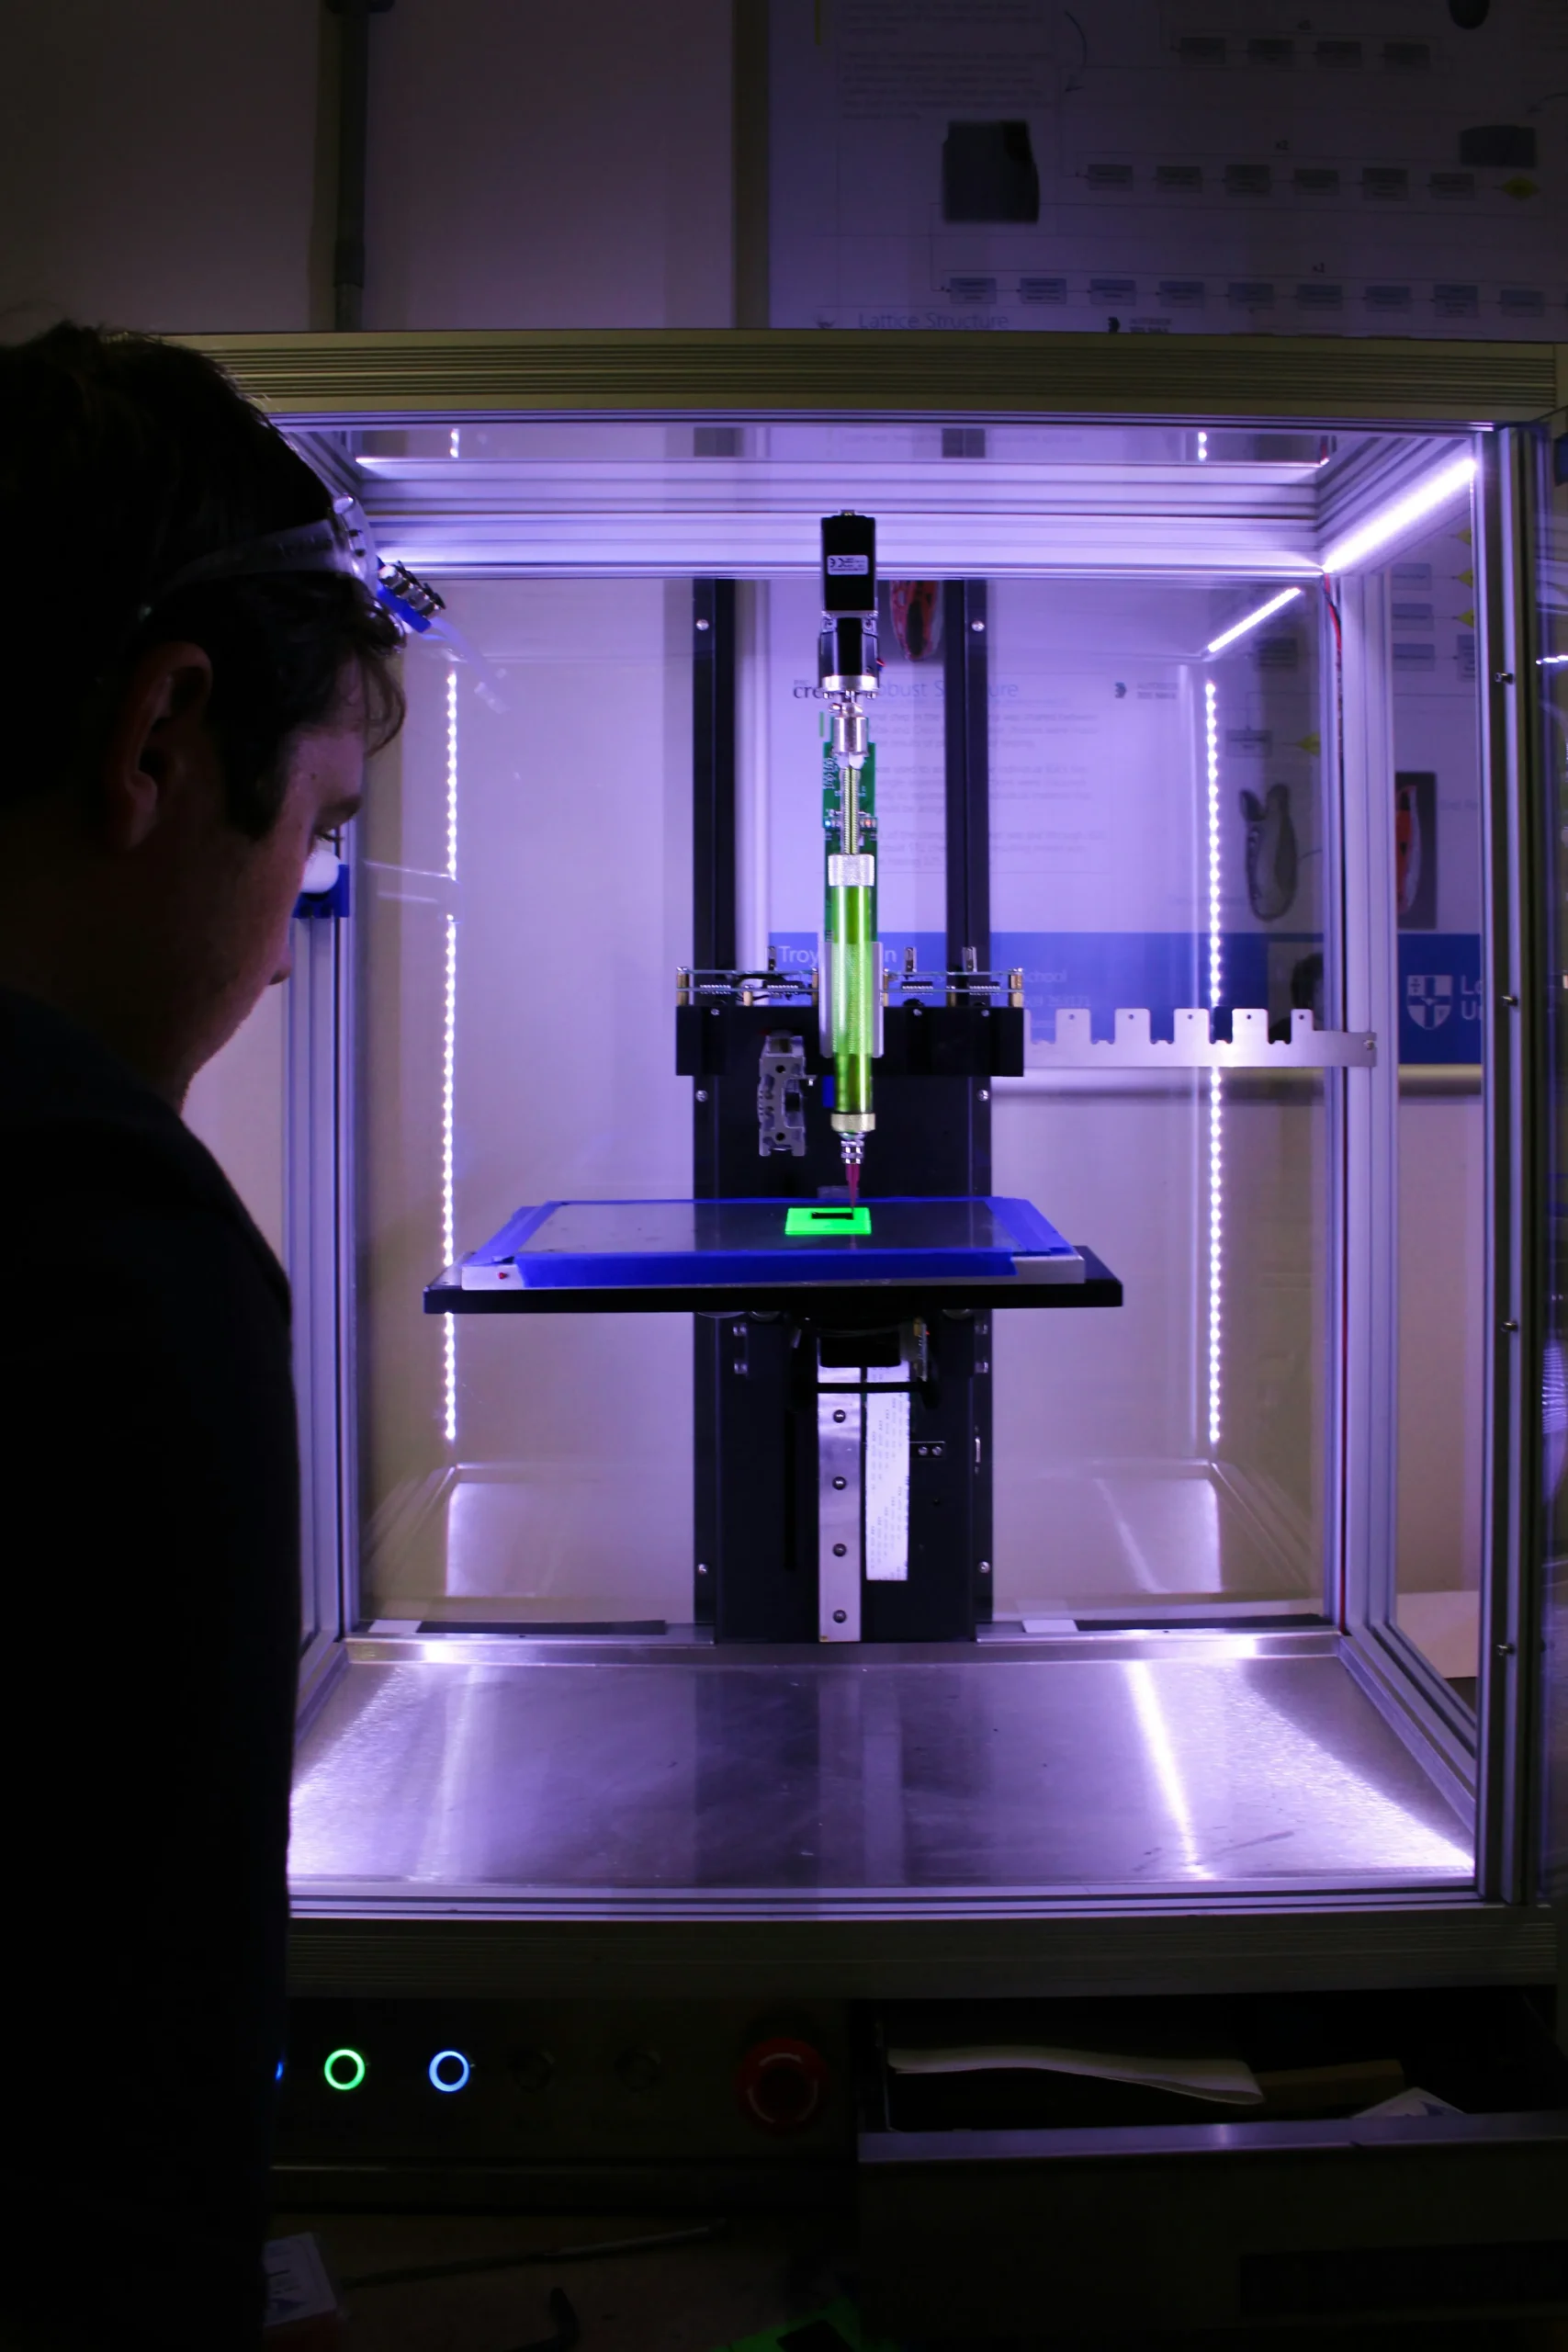
| نوشتار مستقیم جوهر (DIW) | جوهر یا خمیر غلیظ | اکستروژن کنترلشده و سپس پخت/خشکشدن | سرامیک، الکترونیک، زیستپزشکی |
| اکستروژن سیمانی (Cementitious Extrusion) | ملات، بتن، خاک رس و مواد معدنی | خروج ماده و سختشدن تدریجی | ساختمان و معماری |
اکستروژن مواد چگونه کار میکند؟
با وجود تفاوت شدید میان یک پرینتر رومیزی FFF و یک سیستم چاپ بتن، منطق کلی فرایند مشابه است: تغذیه ماده، آمادهسازی یا نرمسازی، اکستروژن، حرکت کنترلشده و تثبیت لایهها.
۱. تولید یا آمادهسازی مدل سهبعدی
فرایند از یک فایل سهبعدی شروع میشود که میتواند در نرمافزار CAD ساخته شده یا از یک کتابخانه مدل سهبعدی دریافت شود.
۲. اسلایس کردن مدل (Slicing)
مدل وارد نرمافزار اسلایسر (Slicing Software) میشود. این نرمافزار مدل را به لایههای متعدد تقسیم کرده و مسیر حرکت و میزان تغذیه ماده را تعیین میکند. خروجی این مرحله معمولاً G-code است؛ یعنی دستورهایی که مسیر حرکت، سرعت و نرخ اکستروژن را برای دستگاه مشخص میکنند.
۳. آمادهسازی دستگاه
پیش از شروع فرآیند، ممکن است نازل و یا بستر گرم شوند، ارتفاع بستر تنظیم شود (با توجه به نوع دستگاه یا فناوری مورد نظر) و ماده اولیه برای رسیدن به جریان یکنواخت، مقدار مشخصی پرج (Purge) شود.
۴. اکستروژن و ساخت لایهها
نازل یا هد چاپ مطابق مسیر تولیدشده حرکت میکند و ماده را در مسیر موردنظر قرار میدهد. پس از تکمیل یک لایه، دستگاه به ارتفاع بعدی میرود و همان عملیات تکرار میشود.
۵. تثبیت ماده
در فیلامنتهای ترموپلاستیک، ماده پس از خروج سرد و جامد میشود. در DIW ممکن است ماده با پخت حرارتی، تابش فرابنفش، واکنش شیمیایی یا تبخیر حلال تثبیت شود و در مواد سیمانی نیز واکنش هیدراتاسیون، خشکشدن یا سختشدن نقش اصلی را دارد.
اکستروژن فیلامنتی؛ همان FFF یا FDM معروف
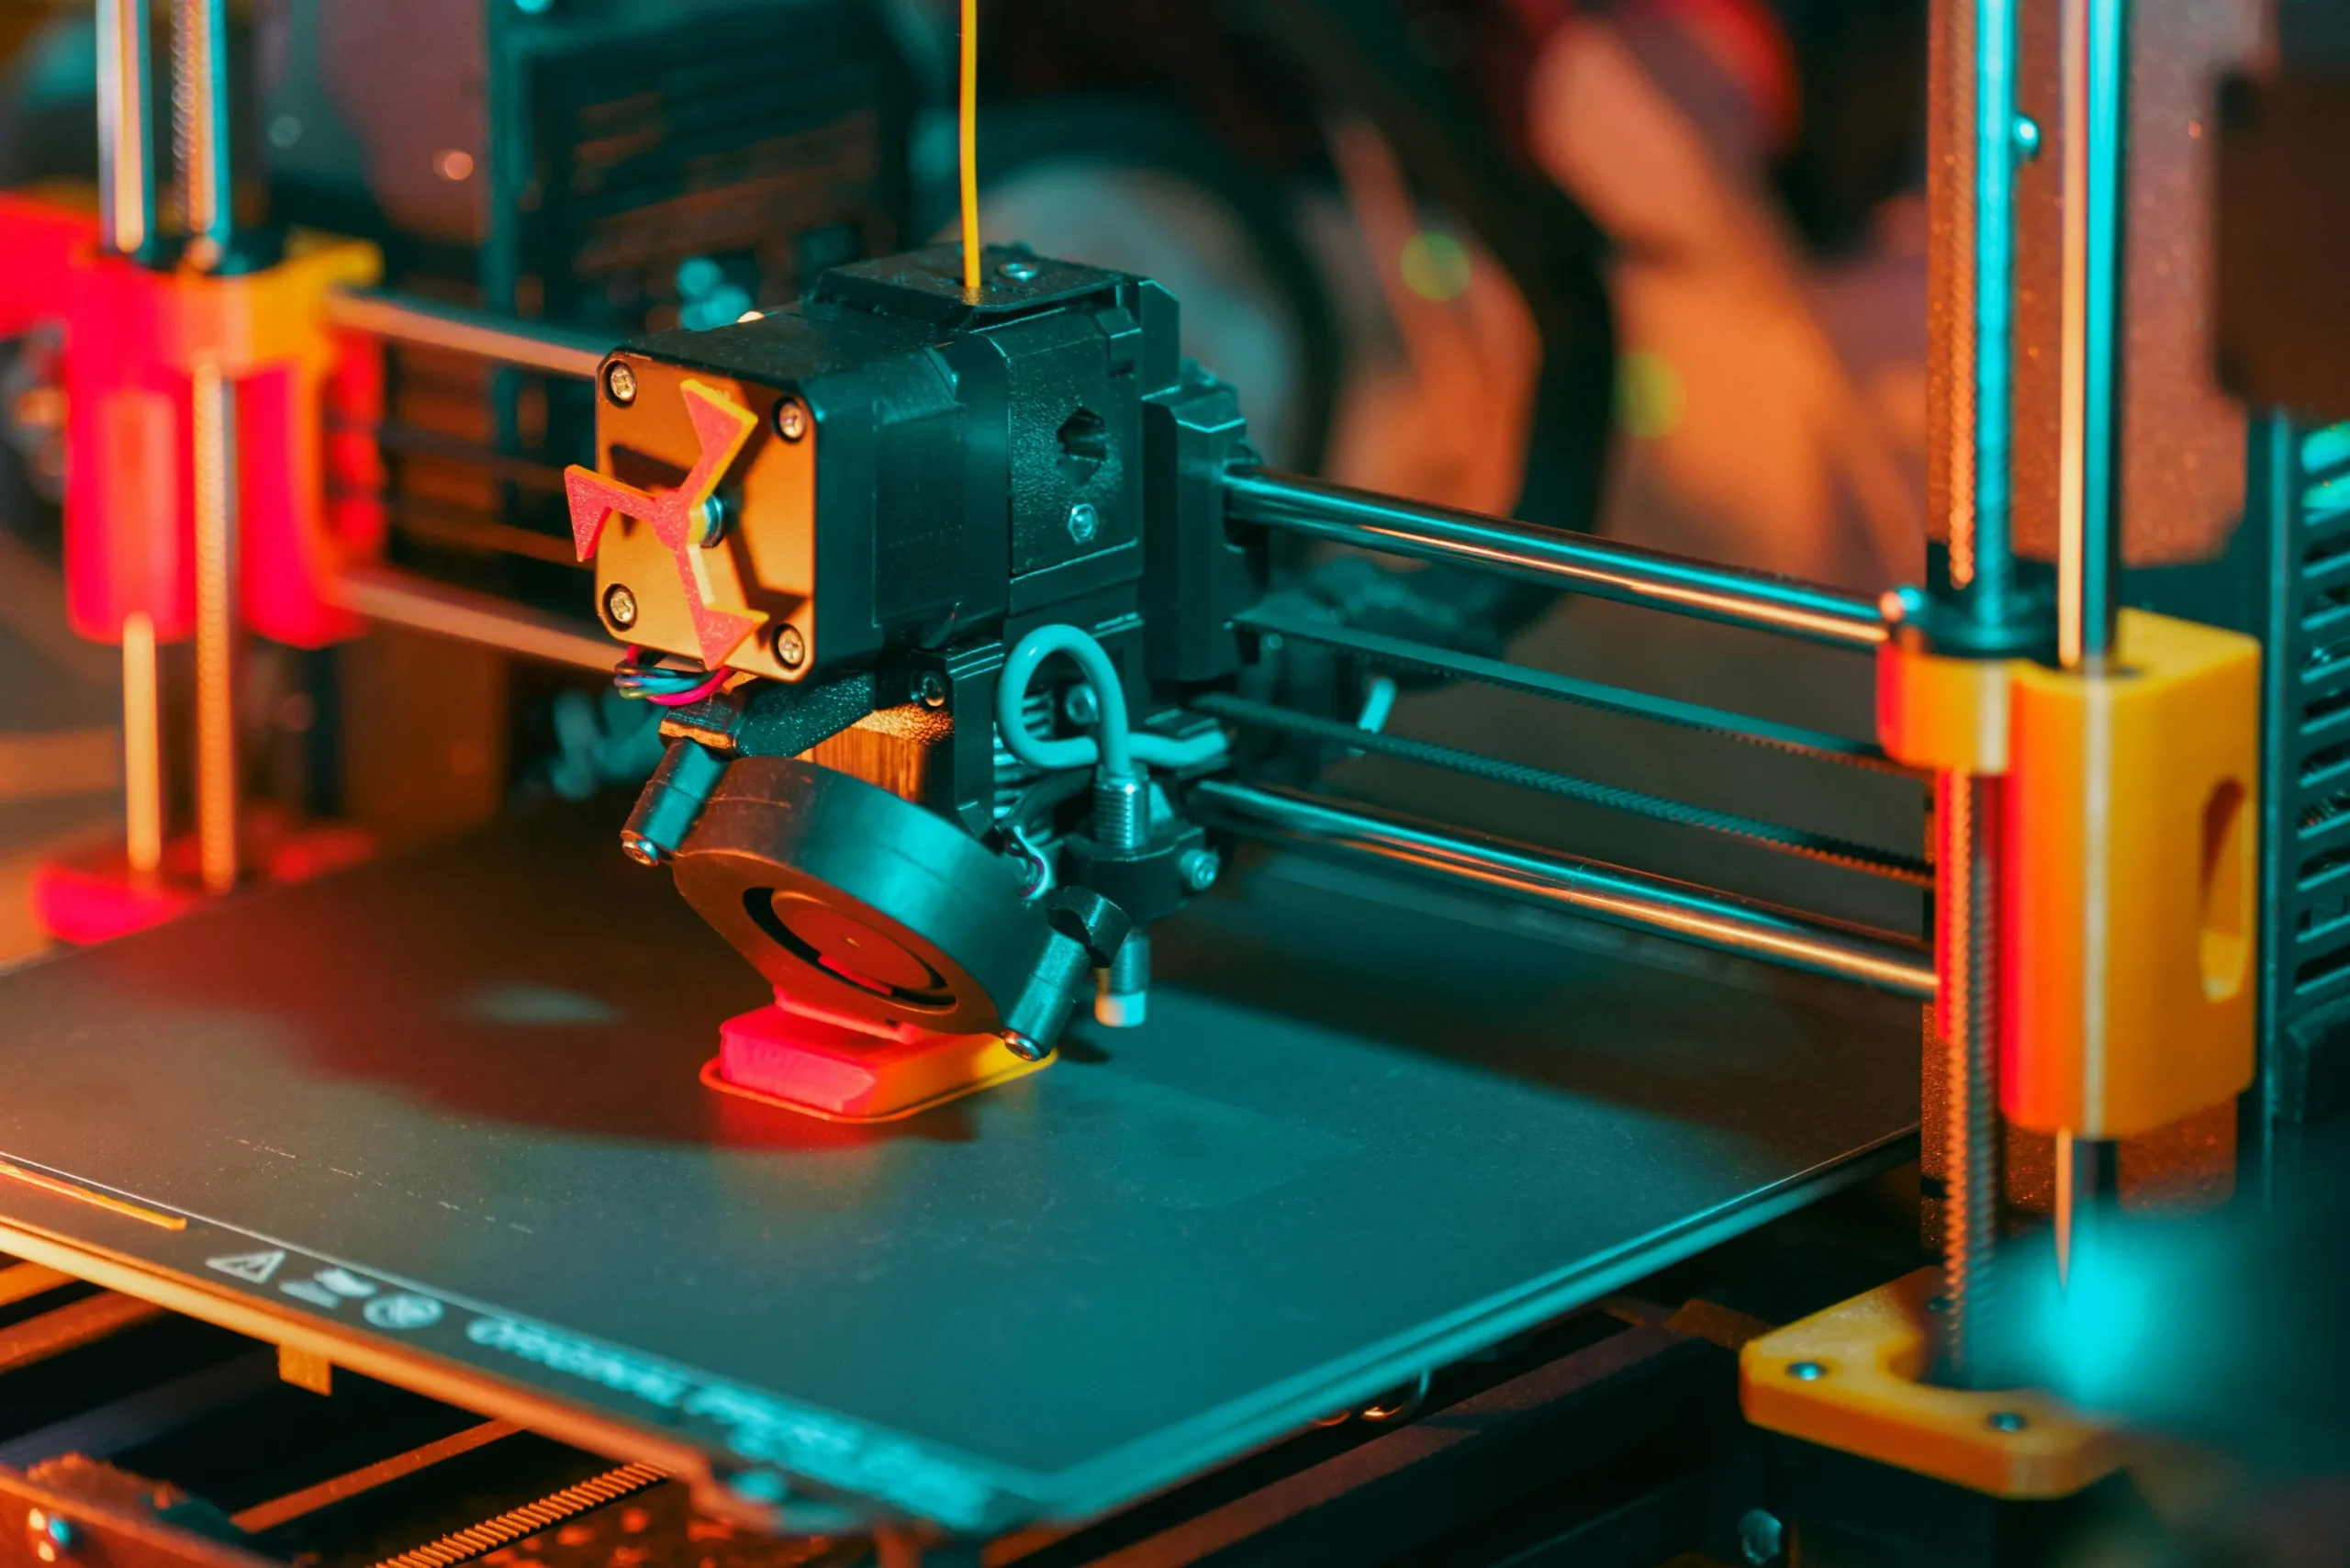
رایجترین نوع Material Extrusion همان ساخت با فیلامنت ذوبشده (Fused Filament Fabrication یا FFF) است که در بسیاری از پرینترهای سهبعدی رومیزی دیده میشود. در این فناوری، یک فیلامنت ترموپلاستیک با نرخ کنترلشده به بخش گرمکننده یا به اصطلاح Heat Block وارد شده، ذوب میشود و از نازل خارج میگردد.
به صورت عمومی، اصطلاح FDM (Fused Deposition Modeling) نیز بسیار رایج است؛ با این حال FFF نامی عمومیتر برای فرایندی است که در آن ماده مذاب بهصورت انتخابی اکسترود میشود.
اجزای اصلی سیستم FFF
یک سیستم فیلامنتی معمولاً از این بخشها تشکیل میشود:
- مکانیزم تغذیه یا اکسترودر (Extruder)
- سیستم انتقال فیلامنت
- هاتاند (Hot End)
- بلوک حرارتی (Heater Block)
- نازل (Nozzle)
- صفحه ساخت (Build Plate)
- سامانه کنترل حرکت
- سیستم خنککاری
در سیستم باودن (Bowden)، موتور اکسترودر از ناحیه هاتاند فاصله دارد و فیلامنت از طریق یک لوله به هاتاند منتقل میشود؛ در مقابل، در درایو مستقیم (Direct Drive)، مکانیزم تغذیه نزدیک به هاتاند قرار میگیرد و کنترل مستقیمتری روی فیلامنت ایجاد میکند.
چه موادی در FFF قابل چاپ هستند؟
یکی از نقاط قوت اصلی Material Extrusion، تنوع مواد آن است.
ترموپلاستیکهای عمومی
:PLA (Polylactic Acid)
بهدلیل چاپ آسان و جمعشدگی نسبتاً کم، برای نمونههای آموزشی و نمایشی بسیار مناسب است.
: ABS (Acrylonitrile Butadiene Styrene)
چقرمگی و مقاومت حرارتی بهتری دارد و برای بسیاری از قطعات مکانیکی و محفظهها استفاده میشود.
:PETG (Polyethylene Terephthalate Glycol-modified)
تعادلی میان چقرمگی و پایداری ایجاد میکند و برای نمونهسازی و برخی کاربردهای فضای باز مناسب است.
پلیمرهای مهندسی
در سطح صنعتیتر میتوان از موادی مانند:
- PC (Polycarbonate) برای استحکام و مقاومت حرارتی بالا
- PA یا نایلون (Polyamide) برای قطعات مقاوم به سایش و ضربه
- TPU (Thermoplastic Polyurethane) برای قطعات انعطافپذیر
- PEEK (Polyether Ether Ketone) برای کاربردهای دما بالا
- PEI/ULTEM (Polyetherimide)
- PPS (Polyphenylene Sulfide)
استفاده کرد.
مواد کامپوزیتی
فیلامنتهای تقویتشده با الیاف کربن (Carbon Fiber) یا الیاف شیشه (Glass Fiber) برای افزایش سفتی و پایداری ابعادی توسعه یافتهاند. همچنین مواد رسانا و آنتیاستاتیک و برخی خوراکهای پرشده با فلز نیز در این حوزه وجود دارند.
چاپ گرانولی (Pellet Extrusion یا FGF) چیست؟
یکی از مهمترین تحولات Material Extrusion، جایگزینی فیلامنت با گرانول پلاستیکی (Pellet) است.
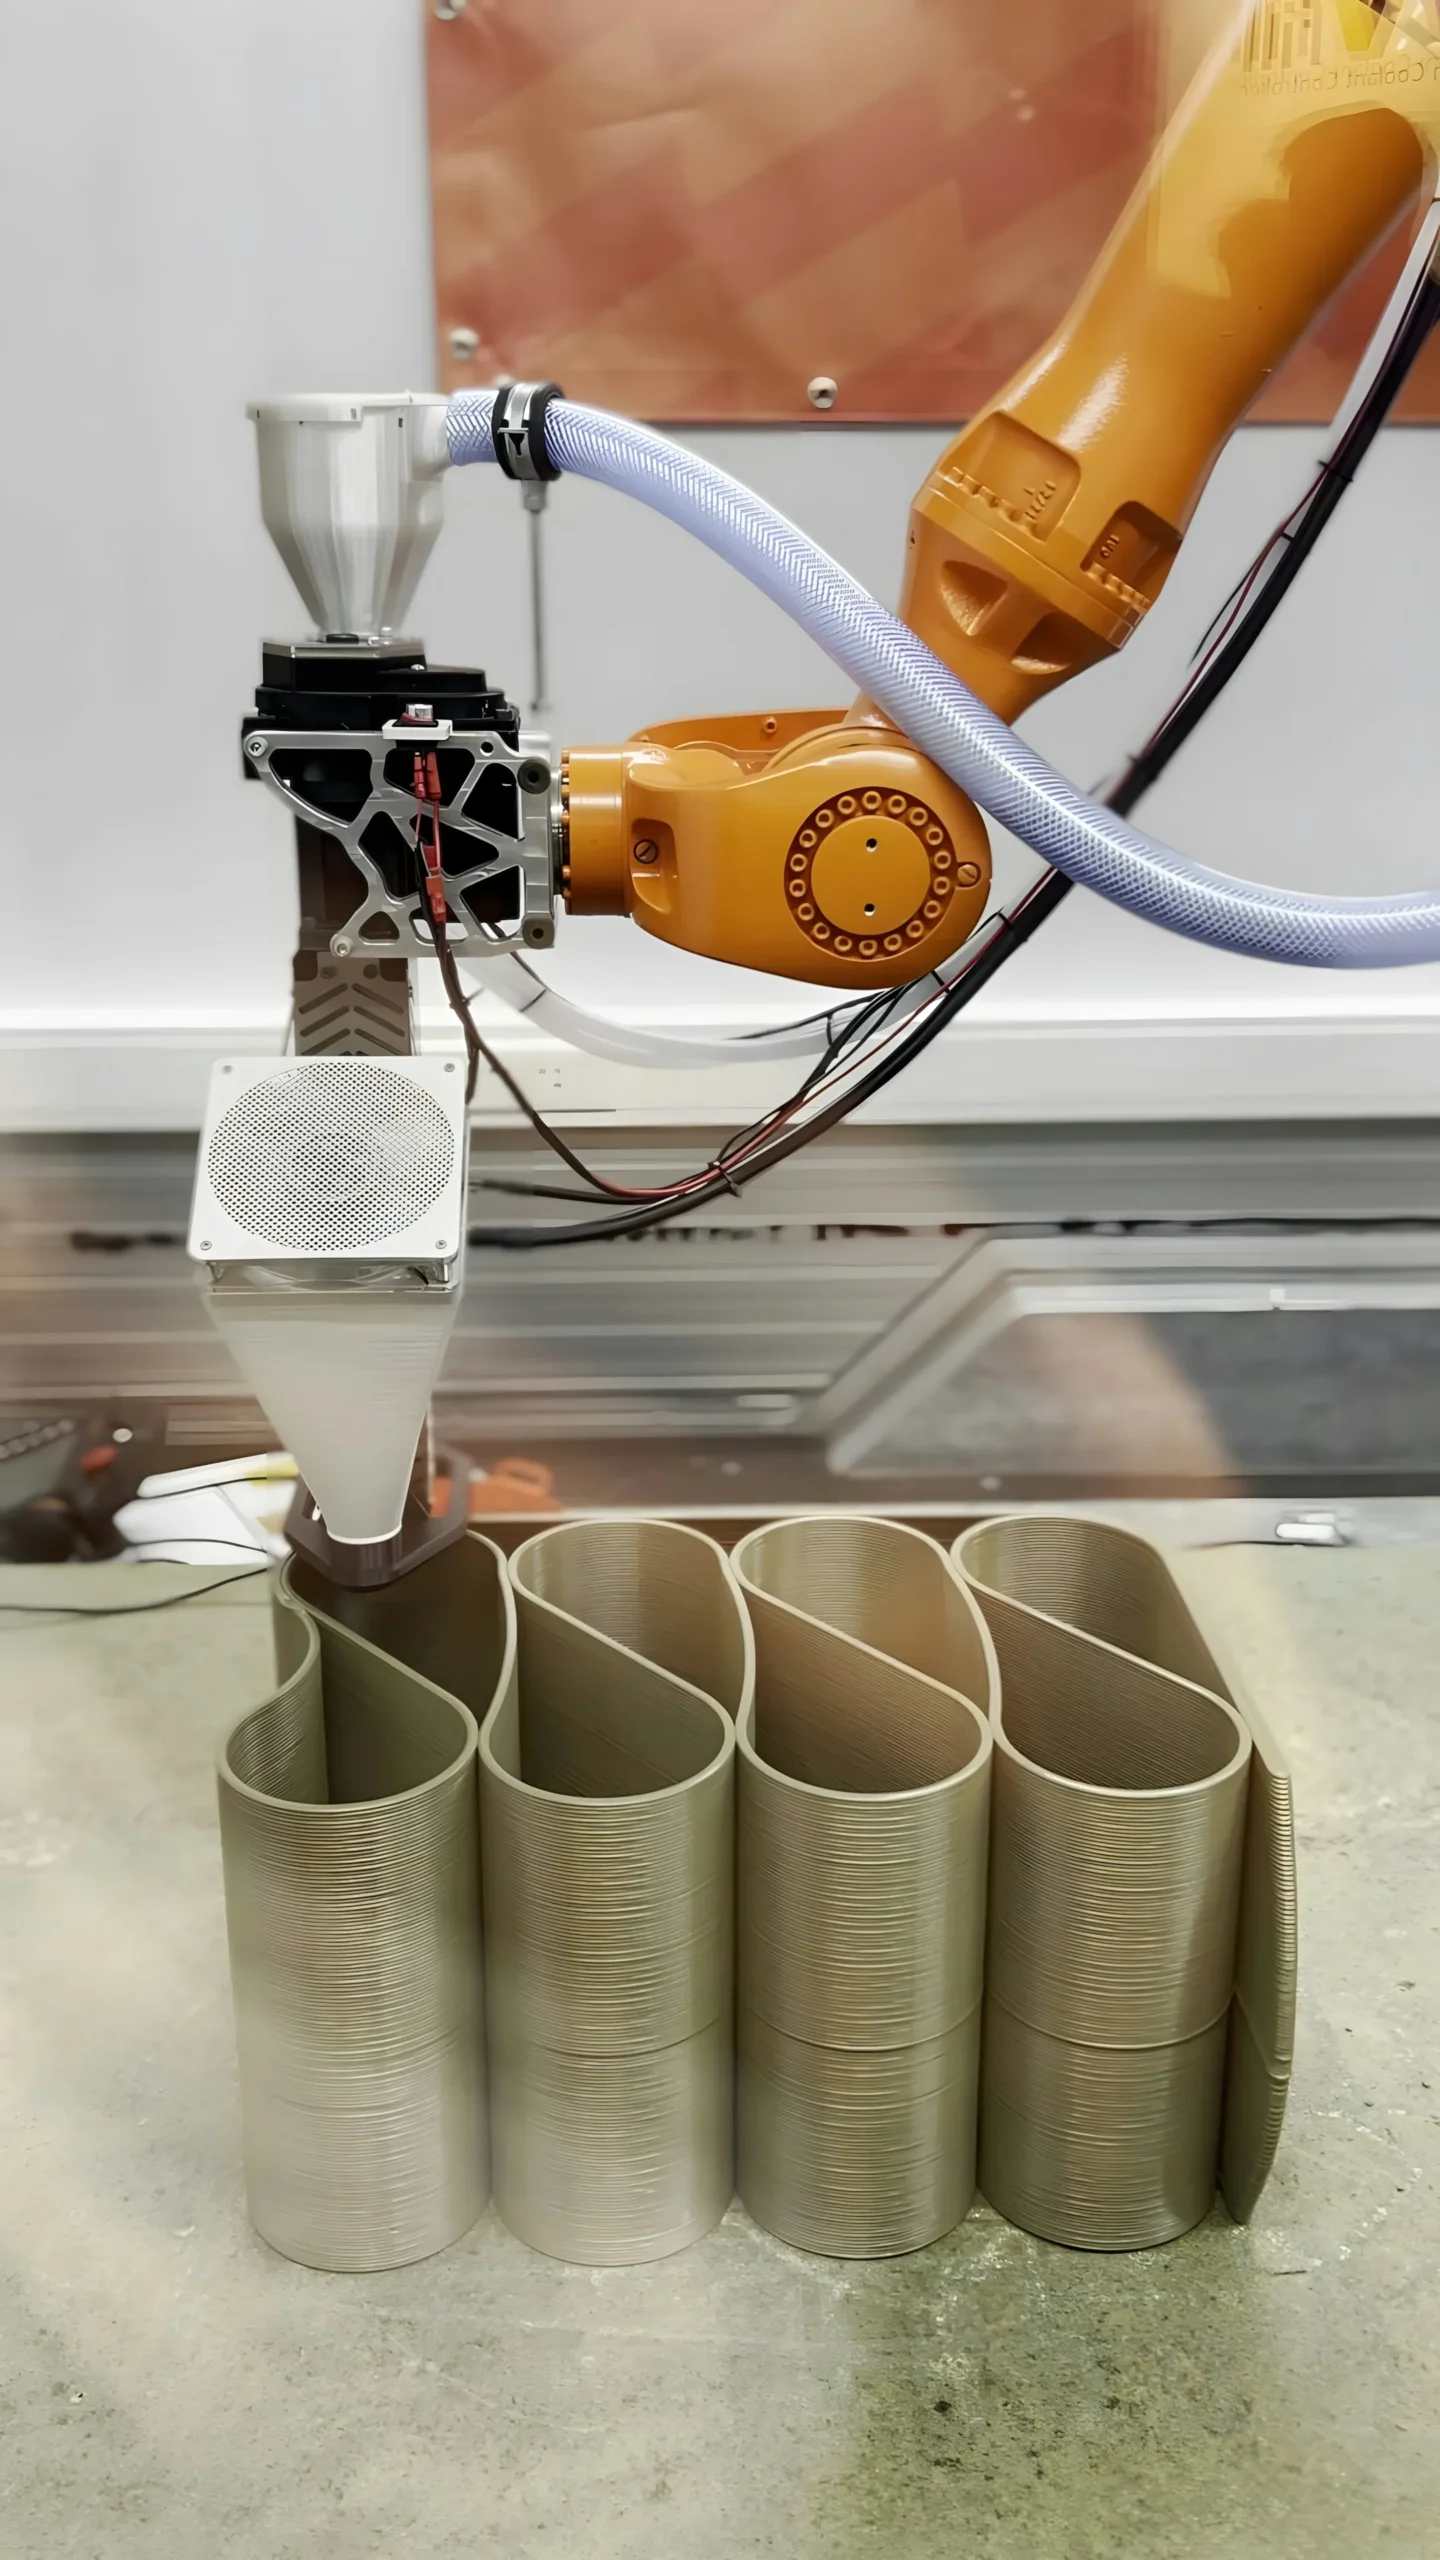
در ساخت با گرانول ذوبشده (Fused Granulate Fabrication یا FGF)، گرانولها مستقیماً وارد یک قیف تغذیه (Hopper) میشوند. سپس یک اکسترودر پیچی (Screw Extruder) ماده را انتقال داده، گرم و ذوب میکند و در نهایت آن را از نازل خارج میکند.
چرا بهجای فیلامنت از گرانول استفاده کنیم؟
مزیت اصلی این روش، اقتصادی و مقیاسپذیر بودن آن است. تولید گرانول معمولاً سادهتر از تبدیل همان ماده به فیلامنت است و سیستمهای گرانولی میتوانند نرخ اکستروژن بسیار بالاتری ارائه دهند.
به همین دلیل FGF برای چاپ قطعات بزرگ، نمونههای معماری و تولید با حجم بالا جذاب است. در این سیستمها ممکن است بهجای یک گنتری سهمحوره، از بازوی رباتیک ششمحوره (6-Axis Robotic Arm) نیز استفاده شود.
چه موادی در FGF استفاده میشوند؟
میتوان از PLA، ABS، PP، HIPS، PA، PC، PETG و حتی TPU استفاده کرد. و همچنین انواع پلیمرهای تقویتشده با الیاف و مواد بازیافتی خوراکهای پلیمری حاوی پودر فلز یا سرامیک نیز برای کاربردهای خاص قابل استفادهاند.
DIW چیست؟
ترجمه تحت الفظی آن نوشتار مستقیم جوهر (Direct Ink Writing یا DIW) شاید از نظر ظاهری شبیه چاپ خمیری به نظر برسد، اما از نظر مهندسی، یک فناوری بسیار پیشرفته برای کنترل رفتار رئولوژیکی (Rheology) ماده است.
در DIW، ماده اولیه یک جوهر یا خمیر با ویسکوزیته بالا (High Viscosity) است که باید در هنگام عبور از نازل بتواند جریان پیدا کند، اما پس از خروج نیز شکل خود را حفظ کند. این مواد معمولاً رفتار نازکشونده برشی (Shear-Thinning) دارند.
مواد قابل استفاده در DIW
میتواند برای اکستروژن DIW طیف وسیعی از مواد استفاده شود، از جمله:
- جوهرهای پلیمری
- سرامیکها
- فلزات
- مواد کامپوزیتی
- جوهرهای رسانا
- زیستجوهرها (Bioinks)
- خمیرهای سیمانی و خاکرس
این انعطافپذیری باعث شده DIW در حوزههایی مانند الکترونیک، حسگرها، مواد پیشرفته، مهندسی بافت و میکروساخت مورد توجه قرار گیرد.
اکستروژن سرامیک و خاک رس
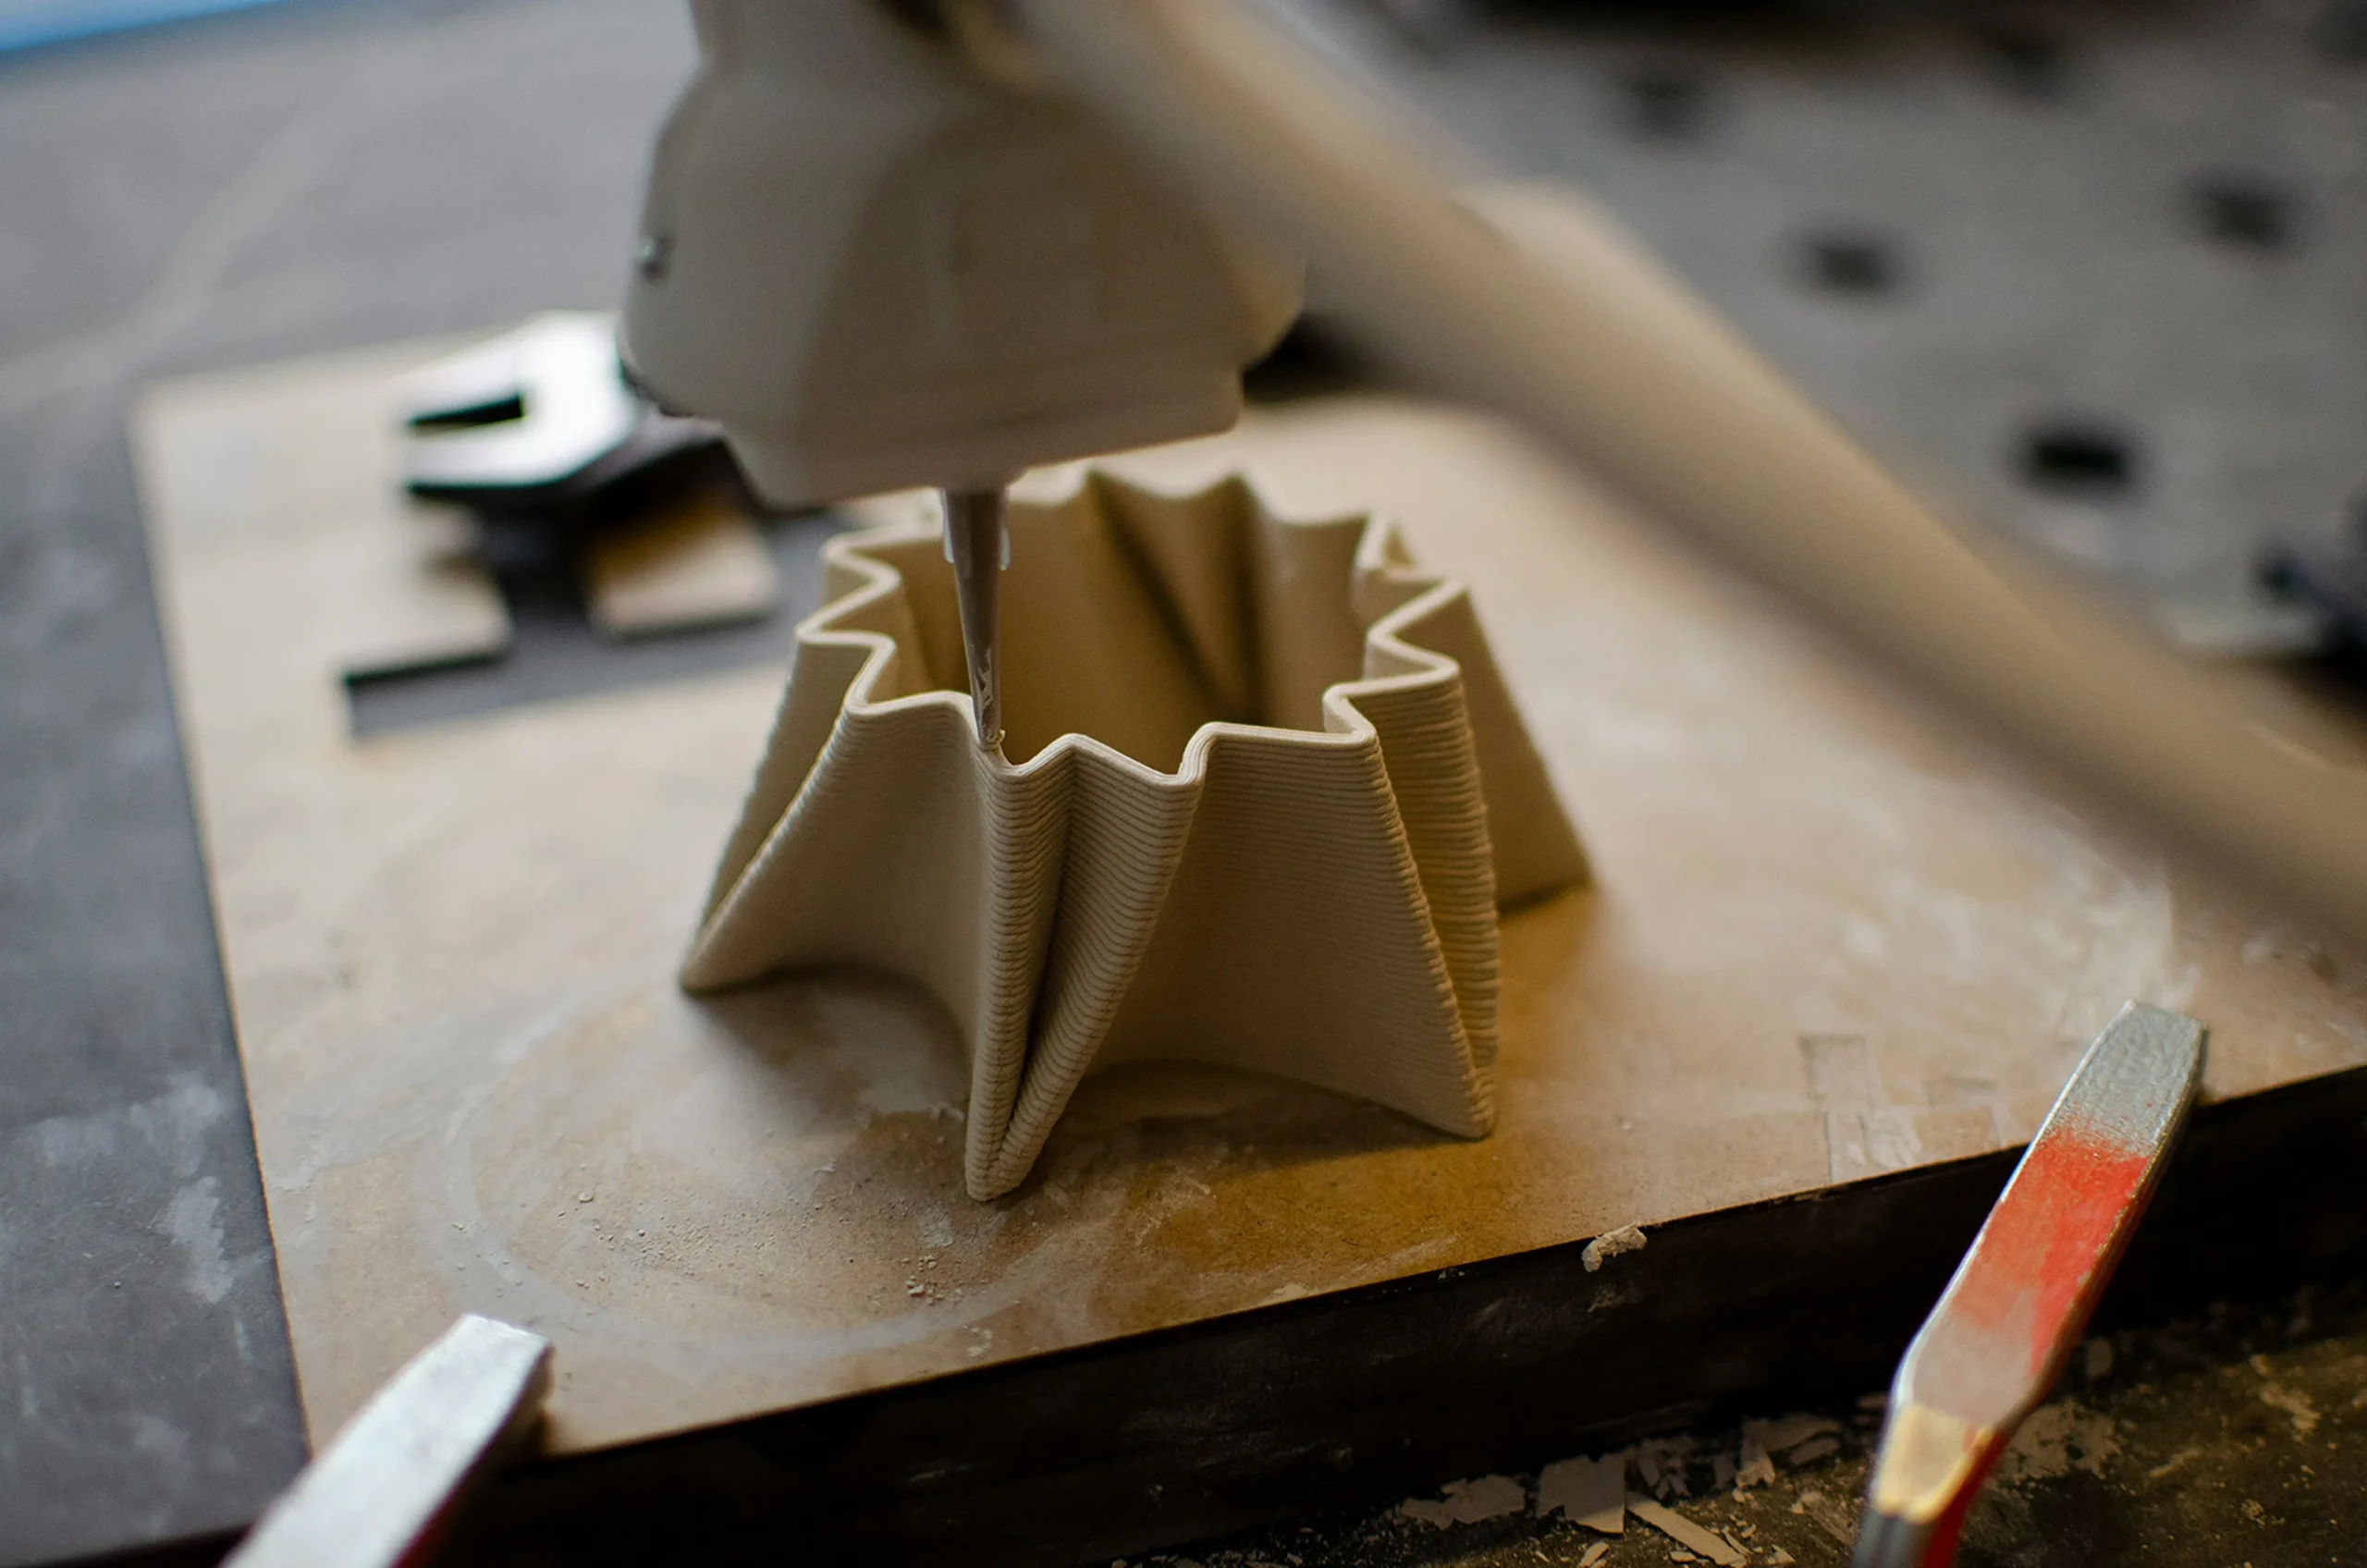
کی از جذابترین کاربردهای Material Extrusion برای حوزههای مرتبط با سرامیک، استفاده از جوهرها و خمیرهای پایهرسی (Clay-Based Inks) است.
در چنین سیستمهایی، ماده مانند فیلامنت ذوب نمیشود؛ بلکه یک خمیر با رفتار رئولوژیکی کنترلشده از نازل خارج شده و پس از چاپ، با خشکشدن و سختشدن یا فرآیندهای بعدی تثبیت میشود.
برای کسی که در زمینه طراحی مدل های سرامیکی و سفالگری فعالیت میکند، این بخش از فناوری Material Extrusion اهمیت ویژهای دارد؛ زیرا به کمک آن میتوان هندسههایی را ایجاد کرد که ساختشان با روشهای سنتی قالبسازی بسیار دشوارتر است.
چاپ بتن و ملات با Material Extrusion
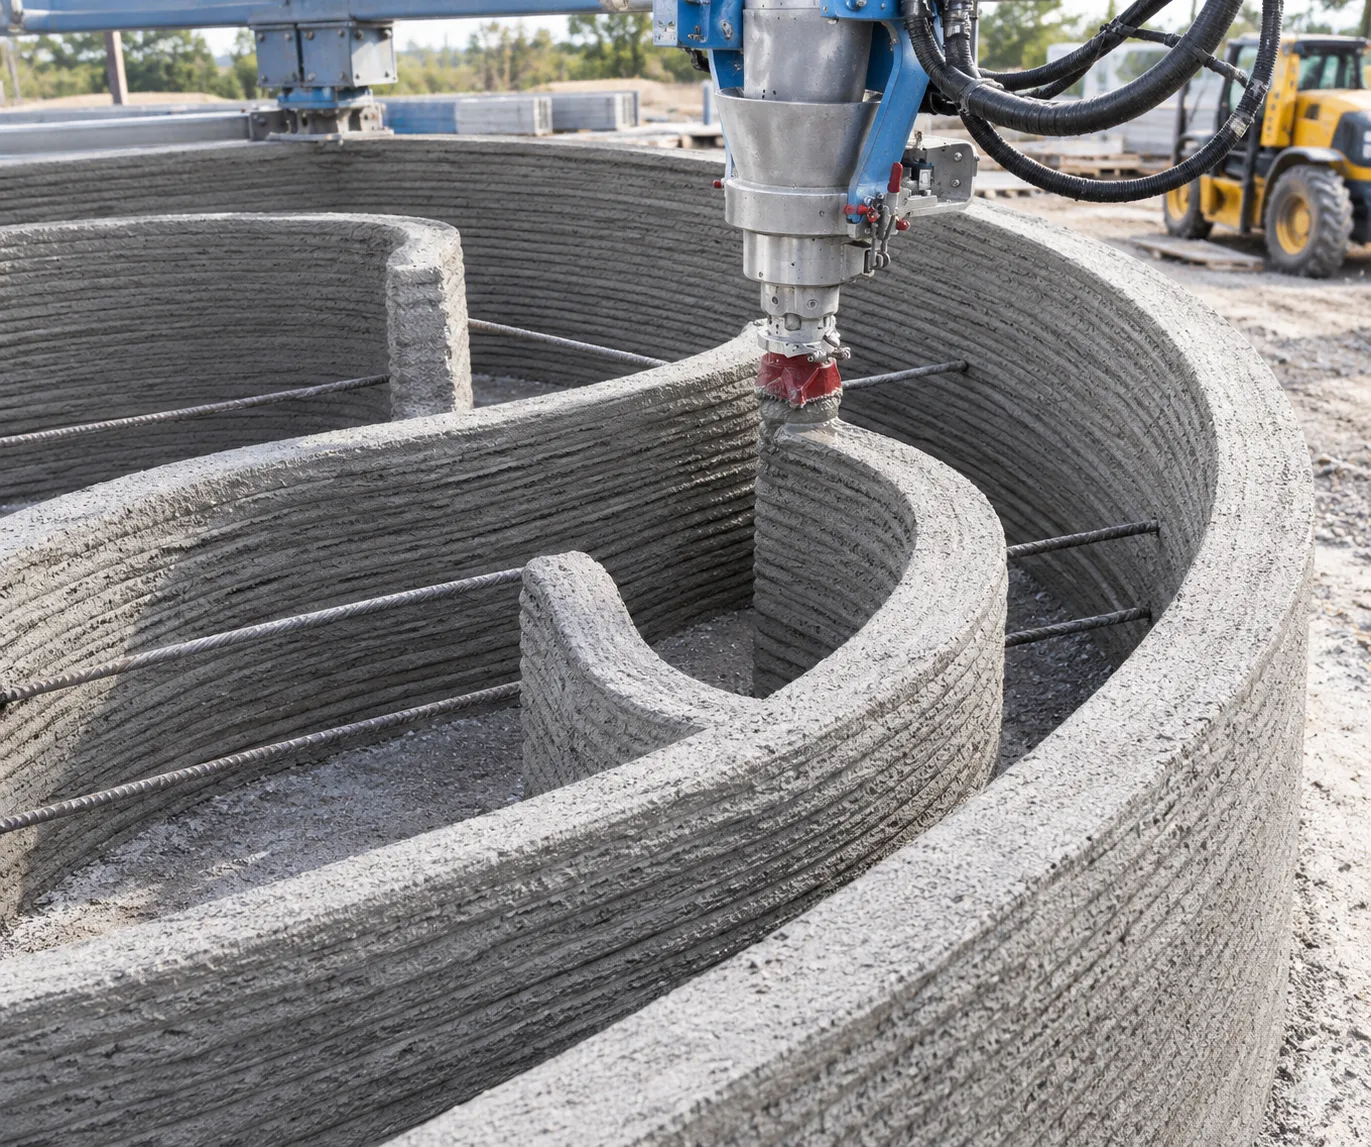
وقتی مقیاس چاپ از یک قطعه کوچک به یک دیوار یا سازه ساختمانی میرسد، مفهوم اکستروژن سیمانی (Cementitious Extrusion) مطرح میشود.
در این روش، ملات یا ماده معدنی با ویسکوزیته مناسب از نازل خارج شده و بدون استفاده از قالب سنتی، بهصورت لایهلایه روی هم قرار میگیرد. ماده باید بهاندازه کافی روان باشد تا از سیستم اکستروژن عبور کند و در عین حال پس از خروج بتواند وزن لایههای بالاتر را تحمل کند.
مواد مورد استفاده Cementitious Extrusion
این گروه میتواند شامل موارد زیر باشد:
- ملات سیمانی
- ژئوپلیمرها (Geopolymers)
- ملات مسلح به الیاف
- گچ و سنگ آهک
- خاک و مواد پایهرسی
- ترکیبات حاوی الیاف طبیعی یا افزودنیهای اصلاحکننده رئولوژی
کاربردها نیز از دیوار و اجزای سازهای تا معماری آزادفرم (Freeform Architecture) و ساختوساز پایدار گسترش یافتهاند.
مزایای فناوری Material Extrusion چیست؟
هزینه پایین
یکی از مهمترین مزیتهای اکستروژن مواد در مقایسه با سایر فناوری ها، هزینه نسبتاً پایین تجهیزات و مواد اولیه است؛ ویژگیای که به گسترش آن در آموزش، آزمایشگاهها، سازندگان و کسبوکارهای کوچک و متوسط کمک کرده است.
نمونهسازی سریع
در این فناوری، فاصله میان مدل دیجیتال و نمونه فیزیکی بسیار کوتاه است. طراح میتواند یک قطعه را چاپ کند، آن را تست کند، ایرادهای طراحی را اصلاح کند و نسخه جدید را دوباره بسازد. این چرخه تکرارشونده، توسعه محصول را سریعتر میکند.
تنوع بالای مواد
از PLA و PETG گرفته تا PEEK، TPU، مواد کامپوزیتی، جوهرهای سرامیکی و ملات ساختمانی، اکستروژن مواد به یک خانواده بسیار متنوع تبدیل شده است.
امکان چاپ چندمادهای
در برخی سیستمهای پیشرفته، امکان ترکیب مواد سخت، انعطافپذیر و رسانا وجود دارد و میتوان قطعاتی با خواص مکانیکی و عملکردی متفاوت را در یک فرایند ساخت.
قابلیت تولید قطعات بسیار بزرگ
ظهور سیستمهای FFF و FGF در مقیاس بزرگ باعث شده محدودیت ابعاد چاپگرهای رومیزی کاهش یابد و ساخت قطعاتی مانند اجزای قایق، مبلمان، سازهها و دیوارها ممکن شود.
محدودیتهای Material Extrusion چیست؟
فناوری اکستروژن با وجود مزایای فراوان، بدون محدودیت نیست.
اثر پلهای روی سطح
ساخت لایهای باعث ایجاد خطوط لایه (Layer Lines) و پدیده اثر پلهای (Stair-Stepping Effect) میشود. هرچه ضخامت لایه بیشتر یا سطح نسبت به محور چاپ شیبدارتر باشد، این اثر آشکارتر خواهد بود.
در نتیجه، برای قطعاتی که ظاهر بسیار صاف یا دقت سطحی بالا نیاز دارند، ممکن است به پردازش پس از چاپ (Post-Processing) مانند سنبادهکاری، پولیش، پوششدهی یا روشهای شیمیایی نیاز داشته باشند.
ناهمسانگردی مکانیکی
قطعه چاپشده FFF الزاماً در همه جهات استحکام یکسانی ندارد. چون اتصال میان لایهها ممکن است از استحکام درون هر لایه ضعیفتر باشد، جهت چاپ میتواند اثر مستقیمی بر رفتار مکانیکی قطعه داشته باشد.
به همین دلیل، جهتگیری قطعه (Part Orientation) باید بخشی از فرایند طراحی باشد، نه تصمیمی که پس از طراحی قطعه گرفته شود.
تاببرداشتن (Warping)
اختلاف دما و جمعشدگی حرارتی میتواند باعث Warping و کاهش چسبندگی لایه اول شود. این مسئله بهخصوص در موادی مانند ABS، PA و PP اهمیت بیشتری دارد.
استفاده از صفحه ساخت گرم، کنترل دما و در برخی کاربردها محفظه گرمشده (Heated Chamber) میتواند این مشکل را کاهش دهد.
تخلخل و حفرههای داخلی
اگر لایه های اکسترودشده بهخوبی روی یکدیگر ننشینند، ممکن است در داخل قطعه تخلخل (Porosity) یا حفرههای ناشی از Under-Extrusion ایجاد شود. این مسئله میتواند چگالی و عمر قطعه را کاهش دهد.
مهمترین پارامترهای مؤثر بر کیفیت چاپ اکستروژن
کیفیت قطعه تنها به خود پرینتر وابسته نیست. مجموعهای از پارامترها باید همزمان کنترل شوند:
در چاپ FFF
- دمای نازل (Nozzle Temperature)
- دمای بستر (Bed Temperature)
- سرعت چاپ (Print Speed)
- نرخ جریان (Flow Rate)
- ارتفاع لایه (Layer Height)
- قطر نازل (Nozzle Diameter)
- درصد و نوع پرشدگی (Infill)
- نحوه خنککاری
- دقت اکسترودر
- خشکی و کیفیت فیلامنت
در FGF
علاوه بر عوامل فوق، پارامترهایی مانند:
- سرعت چرخش مارپیچ (Screw)
- نرخ تغذیه گرانول
- دمای نواحی مختلف اکسترودر
- فشار مذاب
- قطر نازل
- دبی حجمی اکستروژن
اهمیت بسیار زیادی دارند.
در DIW
موضوعاتی مانند ویسکوزیته، رفتار برشی، فشار اکستروژن، سرعت حرکت، نرخ پخت و زمان بازیابی ساختاری ماده باید با یکدیگر متعادل شوند.
خلاصه نکات کلیدی
آیا FDM همان Material Extrusion است؟
خیر. FDM یکی از زیرمجموعههای Material Extrusion است. Material Extrusion یک دسته کلی از فناوریهاست که FDM، FFF ، FGF، DIW و... را شامل میشود.
چرا قطعات FDM در جهت Z ضعیفتر هستند؟
زیرا اتصال میان لایهها به کیفیت همجوشی حرارتی بین خطوط بستگی دارد و این اتصال میتواند از استحکام درون صفحهای ضعیفتر باشد. بنابراین جهت چاپ و طراحی مسیر لایهها مستقیماً بر استحکام قطعه اثر میگذارد.
آیا میتوان با Material Extrusion فلز چاپ کرد؟
بله، اما روش آن با چاپ مستقیم فلز یکسان نیست. برخی فرایندهای Metal FFF از مادهای شامل ذرات فلزی درون یک ماتریس پلیمری استفاده میکنند و قطعه چاپشده معمولاً به مراحل جداکردن بایندر (Debinding) و تفجوشی (Sintering) نیاز دارد.
آیا Material Extrusion برای تولید صنعتی مناسب است؟
بله. علاوه بر نمونهسازی، این فناوری برای تولید قطعات کمتیراژ و حتی با سرعت پیشرفت تکنولوژی های پیش رو برای تیراژ بالا، ابزارهای صنعتی و قطعات سفارشی نیز استفاده میشود.
تفاوت FDM و FFF چیست؟
از نظر فرآیند چاپ تقریباً مشابه هستند، اما FDM بیشتر یک نام تجاری ثبتشده و FFF اصطلاح رایجتر در جامعه متنباز (Open source) است.
جمعبندی
اکستروژن مواد (Material Extrusion) را باید یکی از گستردهترین و انعطافپذیرترین خانوادههای ساخت افزایشی دانست. آنچه در پرینترهای رومیزی بهصورت ذوب PLA و PETG میبینیم، تنها سادهترین شکل این فناوری است؛ همین منطق میتواند با استفاده از گرانولهای صنعتی، جوهرهای عملکردی، سرامیک، کامپوزیتها و حتی مواد ساختمانی به مقیاسهای بسیار بزرگتر منتقل شود.
از دید مهندسی، نقطه قوت اصلی این فناوری پیوند مستقیم طراحی دیجیتال، انتخاب ماده و ساخت لایهای است؛ اما برای رسیدن به قطعهای واقعاً مهندسیشده، صرفاً داشتن یک دستگاه کافی نیست. رئولوژی ماده، دما، نرخ جریان، جهتگیری قطعه، چسبندگی بینلایهای و شرایط حرارتی همگی بخشی از فرایند تولید هستند.
برای فعالان حوزه پرینت سهبعدی، ساخت دیجیتال، قالبسازی، سرامیک و تولید سفارشی، شناخت تفاوت FFF، FGF و DIW کمک میکند بهجای انتخاب صرفاً «یک پرینتر»، در واقع یک فرایند تولید مناسب برای مسئله موردنظر انتخاب کنند.
اگر به دنبال یادگیری تخصصیتر پرینت سهبعدی، انتخاب مواد مناسب یا تنظیم حرفهای دستگاه خود هستید، بررسی مقالات تخصصی و راهنماهای کاربردی وب سایت ما میتواند مسیر شما را سریعتر و دقیقتر کند.
آیا این نوشته برایتان مفید بود؟